
Khi bạn so sánh các thông số kỹ thuật của thiết bị sản xuất lưới địa kỹ thuật, mức độ tự động hóa thường được liệt kê dưới dạng một dòng ở cuối biểu dữ liệu. Tuy nhiên, trên thực tế, nó quyết định nhiều hơn bất kỳ tham số cơ học nào về mức độ vận hành ổn định của nhà máy, tốc độ bạn có thể phản ứng với các biến đổi của nguyên liệu và chi phí vận hành thực tế trên mỗi tấn của bạn sẽ là bao nhiêu trong vòng 5 năm.
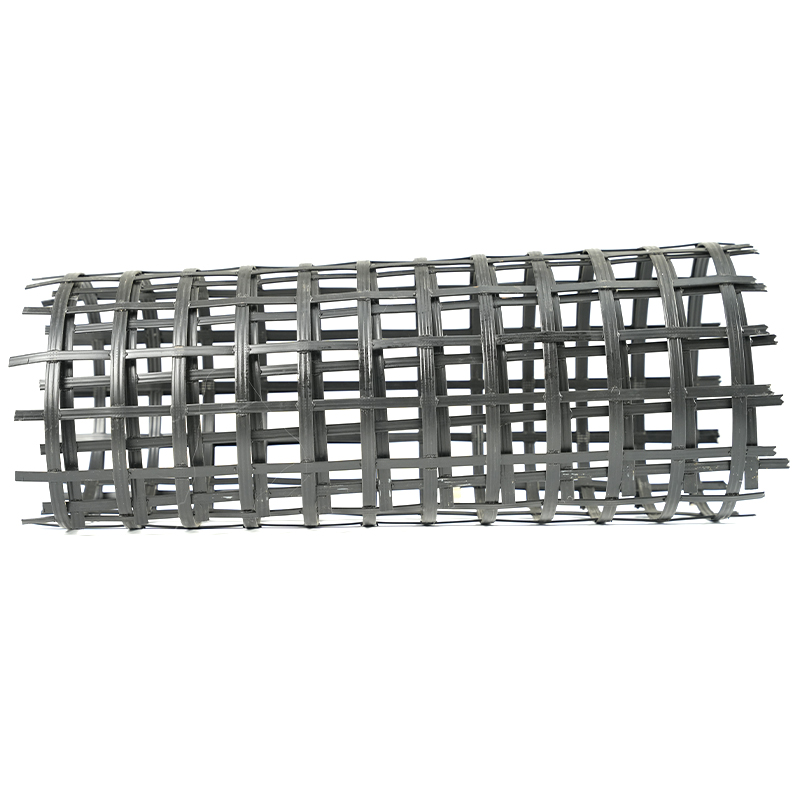
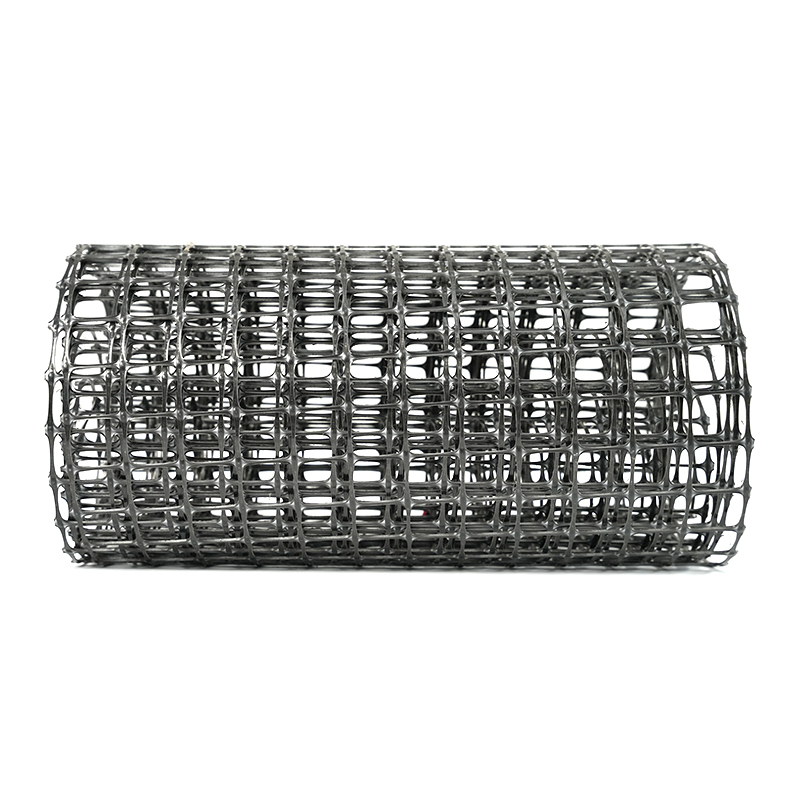
Mức độ tự động hóa trong thiết bị sản xuất lưới địa kỹ thuật hiện đại có thể được chia thành bốn lớp có thể thực hiện được: lõi điều khiển và kiến trúc truyền động, độ ổn định của quy trình và quy định vòng kín, tích hợp dữ liệu để truy xuất nguồn gốc chất lượng và giao diện người vận hành để đạt hiệu quả hàng ngày. Mỗi lớp đều ảnh hưởng trực tiếp đến chất lượng đầu ra của sản phẩm như  Dây chuyền sản xuất Geogrid hai chiều với PLC và điều khiển truyền động servo Dây chuyền này tích hợp lõi điều khiển dựa trên PLC và bộ điều khiển servo để điều khiển tốc độ và vị trí chính xác của cấp liệu, gia nhiệt, kéo giãn, làm mát và cuộn dây, tạo thành nền tảng tự động hóa cho sự ổn định của quy trình nhiều lớp. Xem sản phẩm → và
 Dây chuyền sản xuất lưới địa kỹ thuật kéo một trục với điều khiển tự động Giống như đối tác hai chiều, dây chuyền này sử dụng cấu trúc truyền động PLC và servo để điều khiển các hoạt động kéo dài tuần tự, đảm bảo kiểm soát tốc độ và lực căng chính xác cho đầu ra lưới địa kỹ thuật một trục chất lượng cao. Xem sản phẩm → .
1. Kiến trúc lõi điều khiển và ổ đĩa – Nền tảng của tự động hóa
Bộ điều khiển trung tâm điều khiển mọi hoạt động tuần tự trên dây chuyền: cấp liệu, sưởi ấm, kéo căng, làm mát và cuộn dây. Trong thiết bị lưới địa kỹ thuật hiện đại, điều khiển dựa trên PLC với bộ truyền động servo là nền tảng của ngành. Bộ điều khiển logic lập trình (PLC) xử lý phản hồi của cảm biến và đưa ra lệnh cho động cơ servo điều khiển các con lăn, kẹp và cơ cấu di chuyển ngang với tốc độ và điều khiển vị trí chính xác.
Độ tin cậy của nền tảng PLC đóng vai trò quan trọng đối với tính sẵn có của phụ tùng thay thế và hỗ trợ lâu dài. Các thương hiệu đạt tiêu chuẩn công nghiệp đảm bảo rằng nếu một mô-đun bị lỗi, bạn có thể tìm nguồn thay thế mà không cần phải thiết kế lại toàn bộ tủ điều khiển. Bộ truyền động servo, trái ngược với bộ biến tần có động cơ cảm ứng, cung cấp khả năng kiểm soát mô-men xoắn tốt hơn ở tốc độ thấp và phản ứng nhanh hơn với những thay đổi của tải, điều này rất quan trọng trong giai đoạn kéo dài mà ngay cả độ lệch tốc độ 1 % cũng có thể làm thay đổi độ giãn dài của sản phẩm.
Những gì cần tìm trong phần cứng ổ đĩa
Một dây chuyền được trang bị bộ truyền động servo hoạt động trên mạng truyền thông kỹ thuật số như EtherCAT hoặc Profinet sẽ đạt được thời gian chu kỳ dưới 1 ms giữa lệnh đọc cảm biến và lệnh truyền động. Mức độ phản hồi này trực tiếp chuyển thành chiều rộng và độ dày khẩu độ đồng đều trên toàn bộ trang tính.
2. Tính ổn định của quy trình và quy định khép kín
Mức độ tự động hóa không phải là số lượng màn hình mà bảng điều khiển có, mà là số lượng biến quy trình được duy trì tự động mà không cần sự can thiệp của người vận hành. Trong việc kéo giãn lưới địa kỹ thuật, các biến số chính là nhiệt độ trên vùng gia nhiệt, tỷ lệ kéo dài và tốc độ kéo giãn.
Điều khiển vòng kín có nghĩa là mỗi vùng của bộ sưởi hồng ngoại hoặc máy sưởi không khí nóng có cặp nhiệt điện riêng cấp tín hiệu trở lại bộ điều khiển PID bên trong PLC. Nếu tốc độ nạp vật liệu thay đổi hoặc nhiệt độ môi trường giảm xuống, bộ điều khiển sẽ điều chỉnh công suất gia nhiệt theo thời gian thực để giữ polyme trong khoảng thời gian hình thành tối ưu - thường là ±2°C đối với polypropylen và ±3 °C đối với polyetylen.
Tương tự, tỷ lệ kéo dài phải được duy trì bằng vòng lực hoặc vị trí. Cơ cấu kéo căng không đổi sử dụng các con lăn dẫn động bằng servo với phản hồi bộ mã hóa có thể giữ tỷ lệ kéo trong phạm vi ±0,5 %, đây là sự khác biệt giữa lưới địa kỹ thuật đáp ứng yêu cầu về độ bền kéo theo tiêu chuẩn ASTM D6637 và lưới địa kỹ thuật không đạt yêu cầu kiểm soát chất lượng.
| Thông số quy trình | Dây chuyền thủ công/bán tự động | Dây chuyền hoàn toàn tự động hiện đại |
|---|---|---|
| Dung sai nhiệt độ vùng sưởi ấm | ±5°C | ±2 °C |
| Độ chính xác của tỷ lệ kéo dài theo chiều dọc | ±1,5 % | ±0,5 % |
| Độ trễ đồng bộ hóa kéo dài ngang | 0,3–0,5 giây | < 0,05 giây |
| Biến động căng thẳng của web (trong quá trình cuộn dây) | ±10 % | ±3 % |
Hậu quả thực tế là một dây chuyền hoàn toàn tự động có thể chạy hàng giờ ở độ bền kéo mục tiêu với chênh lệch nhỏ hơn 2% giữa các cuộn, trong khi dây chuyền chỉ có điều khiển vòng hở có thể yêu cầu điều chỉnh thường xuyên và tạo ra nhiều lãng phí hơn trong quá trình chuyển đổi hoặc chuyển đổi cấp vật liệu.
3. Tích hợp dữ liệu và truy xuất nguồn gốc chất lượng
Thiết bị sản xuất lưới địa kỹ thuật hiện đại ngày càng bao gồm hệ thống thu thập dữ liệu ghi lại từng mẻ chạy: biên dạng nhiệt độ nóng chảy, đường cong lực kéo dài, tốc độ dây chuyền và trọng lượng cuộn cuối cùng. Dữ liệu này có thể được xuất sang MES (Hệ thống thực thi sản xuất) cấp nhà máy hoặc đơn giản được lưu trữ cục bộ để truy xuất nguồn gốc.
Đối với một nhà sản xuất cung cấp lưới địa kỹ thuật cho các dự án cơ sở hạ tầng nơi mà các chứng nhận phải đi kèm với mỗi lô hàng, khả năng tạo báo cáo do máy tạo ra cho mỗi cuộn không chỉ là sự tiện lợi mà còn là một yêu cầu tuân thủ. Mức độ tự động hóa ở đây được đo bằng số lượng điểm dữ liệu được ghi tự động so với số lượng điểm dữ liệu được nhập thủ công. Một hệ thống gắn thẻ mỗi 5 giây sản xuất với các giá trị quy trình được gắn dấu thời gian sẽ cung cấp độ chi tiết cần thiết cho việc phân tích nguyên nhân gốc rễ khi một lô sai lệch so với thông số kỹ thuật.
Các điểm dữ liệu phổ biến được theo dõi bởi các dây chuyền tự động
- Tốc độ con lăn (m/phút) và chiều dài tích lũy
- Nhiệt độ vùng sưởi ấm (vùng 1 đến vùng 6 trở lên)
- Tỷ lệ kéo dãn theo chiều máy (MD) và chiều ngang (TD)
- Nhiệt độ nước làm mát và tốc độ dòng chảy
- Trọng lượng cuộn cuối cùng và độ căng cuộn dây
Khi dữ liệu được tích hợp với bảng điều khiển của người vận hành, khả năng hiển thị sẽ mở rộng đến OEE (Hiệu quả thiết bị tổng thể) theo thời gian thực. Điều này cho phép người quản lý nhà máy xác định sự chậm lại hoặc từ chối ngay lập tức thay vì phát hiện ra chúng vào cuối ca.
4. Giao diện vận hành và dễ sử dụng
Một khía cạnh thường bị đánh giá thấp của tự động hóa là giao diện giúp giảm thiểu lỗi của con người đến mức nào. HMI (Giao diện người-máy) được thiết kế tốt sẽ hiển thị ngay trạng thái sản xuất: màu xanh lá cây cho hoạt động bình thường, màu vàng cho cảnh báo gần giới hạn kiểm soát và màu đỏ cho độ lệch cần hành động.
Quản lý công thức nấu ăn là một ví dụ thực tế. Trên dây chuyền hiện đại, người vận hành có thể tải công thức đã lưu trữ cho một sản phẩm cụ thể — chẳng hạn như lưới địa kỹ thuật hai chiều 50 kN/m — và PLC sẽ tự động đặt tất cả nhiệt độ vùng, tốc độ kéo giãn và các thông số cuộn dây. Điều này giúp loại bỏ nguy cơ mắc lỗi nhập thủ công và giảm thời gian chuyển đổi từ 45 phút xuống dưới 10 phút.
Lời nhắc bảo trì là một lớp khác. Hệ thống điều khiển có thể theo dõi số giờ hoạt động của vòng bi, hộp số và màn hình, đồng thời hiển thị cảnh báo bảo trì phòng ngừa dựa trên mức sử dụng thực tế thay vì khoảng thời gian theo lịch.
Đối với các thiết bị như  Máy nghiền nhựa hạng nặng với khả năng cắt chữ Z tiên tiến Với rôto cắt chữ Z, khung có thể mở được và kết cấu chắc chắn, máy nghiền này giảm thiểu thời gian ngừng hoạt động và bảo trì; kết hợp với chẩn đoán tự động, nó giúp tăng thời gian hoạt động của dây chuyền trong các ứng dụng khôi phục vật liệu. Xem sản phẩm → được sử dụng trong phục hồi vật liệu, giao diện màn hình cảm ứng đơn giản với chức năng chẩn đoán lỗi giúp người vận hành gian hàng xử lý các sự cố kẹt nhỏ mà không cần gọi thợ điện, điều này trực tiếp cải thiện thời gian hoạt động của đường dây.
So sánh nhu cầu vận hành bán tự động và hoàn toàn tự động
- Dây chuyền bán tự động: Người vận hành đặt nguồn điện cho bộ sưởi theo cách thủ công, điều chỉnh khoảng cách con lăn kéo dài thông qua tay quay và ghi lại nhật ký sản xuất trên giấy.
- Dây chuyền hoàn toàn tự động: Người vận hành tải công thức, theo dõi trạng thái trên màn hình và xác nhận cảnh báo. PLC xử lý tất cả các điều chỉnh trong quá trình chạy bình thường.
Câu hỏi thường gặp
Có phải tự động hóa cao hơn luôn có nghĩa là chi phí cao hơn?
Chi phí vốn ban đầu cao hơn nhưng tổng chi phí sở hữu trong 5 năm thường thấp hơn do giảm chất thải, ít thời gian ngừng hoạt động và chi phí nhân công trên mỗi tấn thấp hơn. Đối với dây chuyền chạy ba ca, thời gian hoàn vốn để nâng cấp tự động hóa hoàn toàn thường là từ 12 đến 18 tháng.
Dây chuyền bán tự động hiện có có thể được trang bị thêm khả năng tự động hóa cao hơn không?
Có, tùy thuộc vào tình trạng cơ học. Việc trang bị thêm PLC, bộ điều khiển servo và HMI mới là điều phổ biến. Các bộ phận cơ khí - chẳng hạn như con lăn truyền động bằng xích - có thể cần được cập nhật để đạt được độ chính xác cần thiết cho điều khiển vòng kín.
Mức độ tự động hóa nào là đủ cho một nhà sản xuất mới khởi nghiệp?
Một dây chuyền được điều khiển bằng PLC có ít nhất hai trục được dẫn động bằng servo (một trục cấp liệu, một trục cuộn dây) và điều khiển nhiệt độ PID là điểm khởi đầu thực tế. Tự động hóa hoàn toàn với việc ghi dữ liệu có thể được thực hiện theo từng giai đoạn khi yêu cầu về khối lượng và chất lượng sản xuất tăng lên.
Bài học rút ra: Mức độ tự động hóa phù hợp với mục tiêu sản xuất của bạn
Mức độ tự động hóa của thiết bị sản xuất lưới địa kỹ thuật không phải là một thông số kỹ thuật cố định - nó là một công cụ phải phù hợp với tổ hợp sản phẩm, trình độ kỹ năng lao động và mong đợi về chất lượng thị trường của bạn. Đối với lưới địa kỹ thuật hàng hóa có thông số kỹ thuật tiêu chuẩn, dây chuyền bán tự động với bộ điều khiển PLC và bộ truyền động servo đáng tin cậy có thể là đủ. Đối với các sản phẩm chuyên dụng có độ bền kéo và dung sai độ giãn dài chặt chẽ, việc tự động hóa hoàn toàn với quy định khép kín và truy xuất nguồn gốc dữ liệu trở nên cần thiết.
Khi đánh giá thiết bị từ các nhà cung cấp, hãy yêu cầu dữ liệu sản xuất thực tế từ dây chuyền của họ — không chỉ là danh sách các bộ phận. Hãy chú ý đến số lượng biến quy trình được kiểm soát tự động, cách hệ thống xử lý thay đổi cấp vật liệu và loại báo cáo nào có sẵn. Những chi tiết này sẽ cho bạn biết nhiều hơn về mức độ tự động hóa thực sự so với tài liệu quảng cáo.
Để hiểu rõ hơn về việc duy trì chất lượng ổn định trên dây chuyền tự động, bạn có thể đọc bài viết của chúng tôi về chất lượng và tính ổn định trong sản xuất lưới địa kỹ thuật .