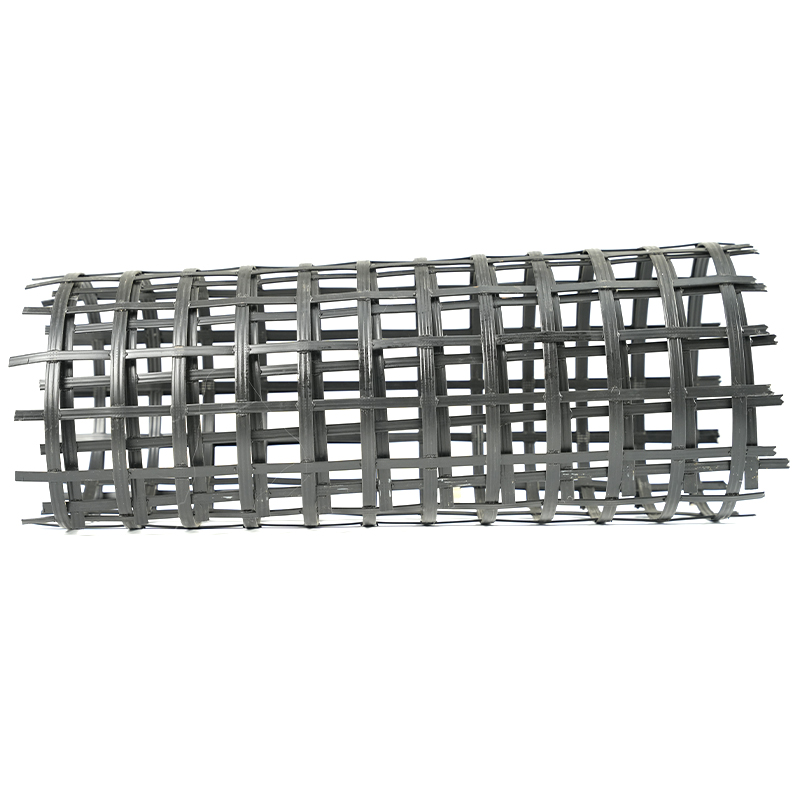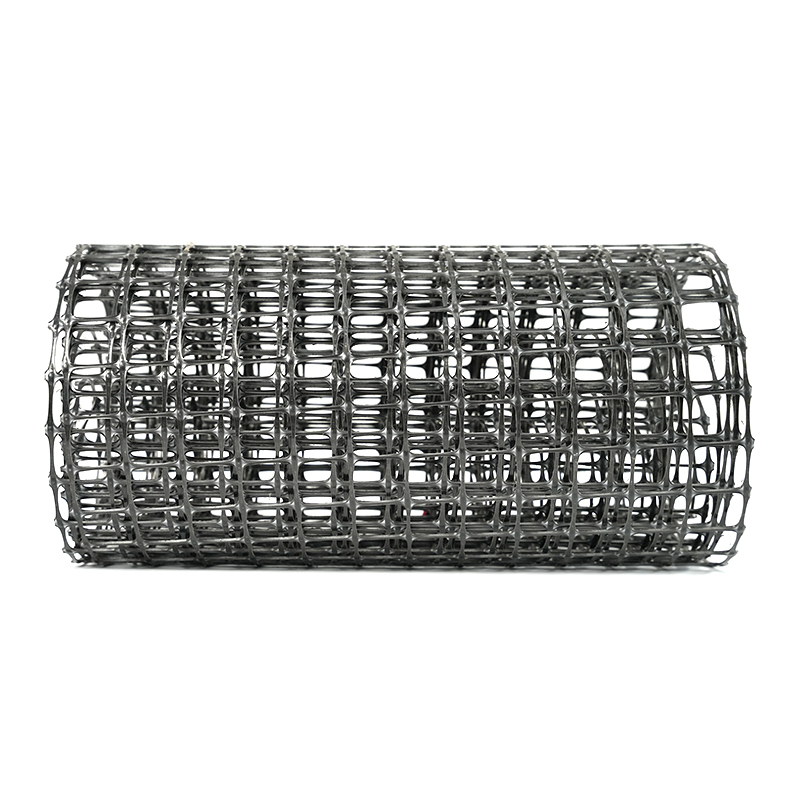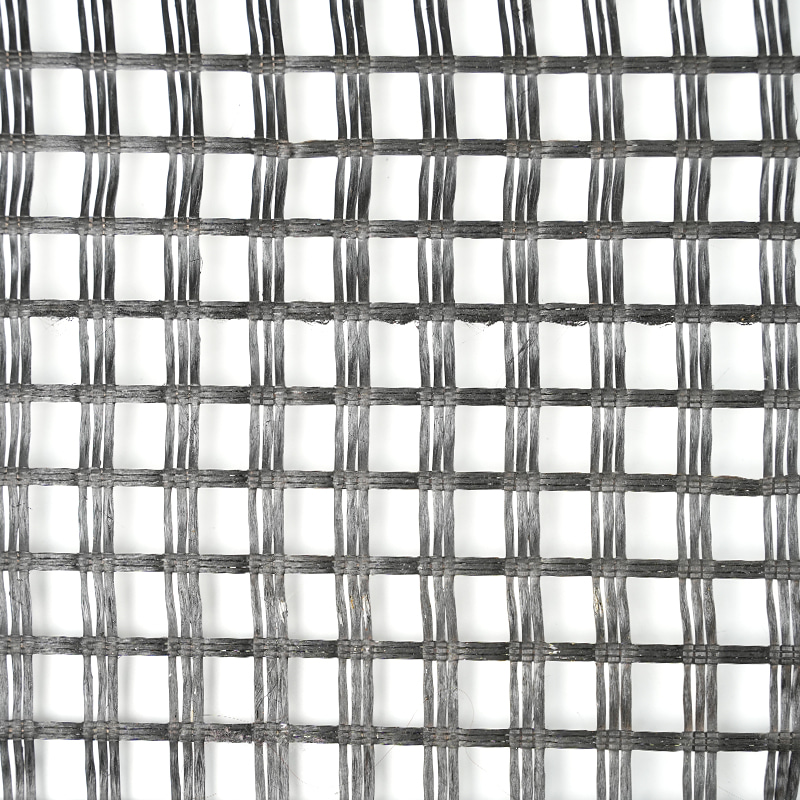

Một cuộn lưới địa kỹ thuật làm cho đường trông mịn và đều, nhưng báo cáo độ bền kéo cho thấy cường độ giảm từ 84 kN/m ở các cạnh xuống còn 66 kN/m ở trung tâm, với các hình dạng khẩu độ lệch theo chiều rộng. Đó là sự kéo dài không đồng đều trong sản xuất lưới địa kỹ thuật - một khiếm khuyết ẩn sau một mạng lưới trông bình thường và lặng lẽ làm suy yếu mọi thứ được xây dựng bằng nó.
Trong hơn hai thập kỷ xây dựng và vận hành các đường lưới địa kỹ thuật, có một nguyên tắc thực tế được khẳng định: độ giãn không đều gần như không bao giờ xảy ra một sai sót nghiêm trọng nào. Đó là sự mất cân bằng dần dần giữa bốn biến số có thể kiểm soát được — độ đồng đều nhiệt trên toàn bộ màng, sự phân bố lực căng và căn chỉnh con lăn, tỷ lệ kéo và khớp tốc độ cũng như tính nhất quán của nguyên liệu thô. Khắc phục sự cố theo thứ tự đó, đo lường trước khi bạn thay đổi bất kỳ điều gì và để báo cáo kiểm tra độ bền kéo — không phải âm thanh của đường dây — cho bạn biết khi nào vấn đề thực sự được giải quyết.
Bước 1: Kiểm tra tính đồng nhất nhiệt trên chiều rộng web
Polypropylen và polyetylen phản ứng trực tiếp với nhiệt độ. Chênh lệch 3–5°C trên chiều rộng của màng sẽ thay đổi mức độ định hướng của chuỗi polyme, do đó tấm vẽ ở các cạnh khác với ở giữa. Mất cân bằng nhiệt là nguyên nhân thường gặp nhất gây ra khiếu nại kéo dài không đồng đều trên cả đường một trục và hai trục.
Xác minh cấu hình gia nhiệt bằng nhiệt kế bề mặt đã được hiệu chỉnh tại năm điểm trên web — cả hai cạnh, cả hai điểm phần tư và tâm — không chỉ số đọc HMI. Sau đó kiểm tra sự phân phối không khí: bộ lọc bị tắc, vòi phun bị tắc hoặc chăn cách nhiệt bị hỏng tạo ra các vệt lạnh không nhìn thấy được trên bảng điều khiển. Đồng thời kiểm tra sự mất nhiệt ở cạnh không đối xứng; nhiều đường dây luôn lạnh hơn ở một cạnh do vòng đệm bị mòn hoặc cửa ra vào mở.
Nếu mặt cắt phẳng và độ giãn vẫn không đều, hãy chuyển sang cơ học. Hướng dẫn của chúng tôi gia nhiệt và đùn đồng đều trong quá trình kéo dài theo chiều dọc đi qua lò sưởi và kiểm tra máy đùn chi tiết hơn.
Bước 2: Xác nhận cân bằng lực căng và căn chỉnh con lăn
Với đặc tính nhiệt độ phẳng, nghi phạm tiếp theo là độ dốc căng thẳng. Một con lăn bị lệch chỉ 0,5 mm, một ổ trục bị mòn ở một bên hoặc chênh lệch áp suất kẹp giữa hai đầu của cùng một con lăn sẽ tạo ra sự chênh lệch độ căng có thể đo được trên mạng — và quá trình kéo căng sẽ khuếch đại sự chênh lệch đó.
| Điểm kiểm tra | Mục tiêu | Phương pháp xác minh |
|---|---|---|
| Giải tỏa căng thẳng ở mỗi đầu | Trong phạm vi ±3% mức trung bình | Máy đo độ căng cầm tay trên tất cả các đầu |
| Áp suất Nip, bên trái và bên phải | Trong vòng 5% | Đồng hồ đo áp suất ở cả hai bên của mỗi núm |
| Con lăn song song | ≤ 0,2 mm trên 1 m chiều dài con lăn | Công cụ căn chỉnh mức độ chính xác hoặc laser |
| Độ mòn của xích kẹp và vòng bi | Không có độ giãn dài nhìn thấy được | Đo thước cặp trên 10 bước xích liên tiếp |
Thực hiện các hoạt động kiểm tra này theo lịch trình thường xuyên — tối thiểu là hàng tháng đối với sản xuất liên tục — và ghi lại kết quả. Vấn đề căng thẳng và liên kết hiếm khi xuất hiện đột ngột; chúng tích lũy cho đến khi báo cáo độ bền kéo cho thấy một mẫu.
Bước 3: Xác minh tỷ lệ rút bài và khớp tốc độ
Trên đường một trục, tỷ số kéo dọc bằng tốc độ cất cánh chia cho tốc độ nạp; tỷ lệ 5,5:1 có nghĩa là con lăn nhanh chạy nhanh hơn 5,5 lần so với cuộn cấp liệu. Trên đường hai trục, tốc độ xích ngang phải phù hợp với đầu ra của mặt cắt dọc. Khi những tốc độ đó lệch nhau, tấm vải sẽ bị giãn quá mức hoặc giãn ra, tạo ra những khe hở không đều và độ bền không nhất quán.
Kiểm tra số đọc tốc độ thực tế của HMI dựa trên điểm đặt thay vì tin tưởng vào giá trị điểm đặt. Bộ mã hóa truyền động bị trôi và chênh lệch tốc độ 1–2% giữa các trạm kéo dài liền kề sẽ thay đổi tỷ lệ hiệu quả nhiều hơn hầu hết những người vận hành mong đợi. Đối với các đường hai trục, sự tương tác giữa kéo dài theo chiều dọc và chiều ngang xứng đáng được kiểm tra riêng - phân tích của chúng tôi về độ đồng đều và độ chính xác kéo dài theo chiều dọc và ngang bao gồm các chế độ thất bại phổ biến.
| tham số | Dung sai | Ngưỡng hành động |
|---|---|---|
| Vẽ độ lệch tỷ lệ từ điểm đặt | Trong vòng 1% | Hiệu chỉnh lại bộ mã hóa ổ đĩa |
| Chênh lệch tốc độ giữa các trạm lân cận | Trong vòng 2% | Kiểm tra hộp số, khớp nối và xích truyền động |
| Đầu ra ngang và dọc không khớp | Trong vòng 1,5% | Tính toán lại điểm đặt tốc độ xích |
Biểu đồ hiển thị một sự điều chỉnh điển hình: các giá trị độ bền kéo nằm rải rác trong khoảng từ 65 đến 78 kN/m trên chiều rộng được siết chặt thành 82–84 kN/m sau khi khắc phục sự không khớp về tốc độ.
Trên các dây chuyền cũ hơn hoặc đã được tân trang lại, dung sai cơ học của các trạm kéo giãn có thể quá lỏng lẻo cho dù bạn có điều chỉnh chúng tốt đến đâu. Một dây chuyền được xây dựng cho quy trình, chẳng hạn như dây chuyền sản xuất lưới địa kỹ thuật kéo căng một trục, khớp với các phần truyền động và kéo dài từ thiết kế trở đi.
 Dây chuyền sản xuất lưới địa kỹ thuật kéo một trục với các phần kéo dài phù hợp Dây chuyền sản xuất này tích hợp các trạm truyền động và kéo dài từ khi thiết kế trở đi, giúp giảm bớt sự không đồng đều trên các dây chuyền cũ hoặc đã được tân trang lại. Nó có liên quan khi dung sai cơ học giới hạn chất lượng tấm. Xem sản phẩm →
Bước 4: Loại trừ sự biến đổi của nguyên liệu thô và thức ăn
Máy cáng khuếch đại những gì máy đùn mang lại. Nếu chỉ số dòng chảy tan chảy khác nhau giữa các lô nhựa, nếu quá trình nghiền lại chiếm một phần lớn trong nguyên liệu hoặc nếu độ ẩm không được loại bỏ một cách nhất quán, độ dày cục bộ của tấm và độ bền nóng chảy sẽ thay đổi - và việc kéo giãn sẽ biến những thay đổi nhỏ đó thành sự không đồng đều có thể nhìn thấy được.
- Giữ tỷ lệ xay lại ổn định và sàng lọc; 20–30% là mức trần hoạt động phổ biến.
- Làm khô vật liệu hút ẩm một cách nhất quán; đột biến độ ẩm thay đổi hành vi vẽ một cách khó lường.
- Kiểm tra MFI nhựa đầu vào theo từng lô và tách riêng các lô khi chênh lệch MFI vượt quá thông số kỹ thuật của bạn.
- Xem tốc độ trục vít máy đùn và nhiệt độ nóng chảy; đầu ra dao động tạo ra các dải độ dày định kỳ làm tăng độ giãn.
Các vấn đề về nguyên liệu thô thường được coi là các vấn đề về máy móc vì chúng xuất hiện với các triệu chứng giống nhau. Đó là lý do tại sao việc kiểm tra vật liệu phải được thực hiện theo trình tự trước khi bạn bắt đầu thay thế con lăn hoặc thay đổi tốc độ.
Trình tự khắc phục sự cố đã được thử nghiệm tại hiện trường
Trên khắp các cài đặt, nguyên nhân gốc rễ kéo dài không đồng đều phân bố đại khái như được hiển thị bên dưới. Sử dụng nó để ưu tiên điều tra của bạn, không bỏ qua các phép đo.
- Độ đồng đều nhiệt - 45%
- Căng thẳng và căn chỉnh - 25%
- Tỷ lệ và tốc độ vẽ - 20%
- Thức ăn thô - 10%
Sau đó chạy trình tự theo thứ tự này, thay đổi từng biến một:
- Ghi lại tốc độ thực tế, tỷ lệ vẽ và nhiệt độ từ HMI; so sánh với thiết lập quy trình đã biết tốt gần đây nhất.
- Đo nhiệt độ màng tại năm vị trí theo chiều rộng tại lối vào kéo dài; điều tra bất kỳ độ dốc nào trên 3°C.
- Kiểm tra áp suất kẹp và độ cân bằng của con lăn tại các con lăn căng trước và kéo căng.
- Đo độ căng cuối của từng đầu ở giỏ hoặc giá đỡ; gắn cờ bất kỳ đầu nào cao hơn 5% so với các đầu cuối của nó.
- Lấy mẫu có chiều rộng đầy đủ và kiểm tra độ bền kéo, độ giãn dài và kích thước khẩu độ ở năm vị trí.
- Chỉ thay đổi một biến — không bao giờ thay đổi nhiệt độ và tỷ lệ cùng nhau — sau đó kiểm tra lại trước lần điều chỉnh tiếp theo.
- So sánh kết quả với mười cuộn trước đó để phát hiện sự trôi dần dần thay vì tác động lên một mẫu xấu.
Xác minh bản sửa lỗi bằng dữ liệu độ bền kéo thực
Việc kéo giãn không đều chỉ được khắc phục khi báo cáo cho biết như vậy. Quy tắc chấp nhận thực tế đối với lưới địa kỹ thuật là sự thay đổi độ bền kéo trong phạm vi ±10% mức trung bình trên năm vị trí thử nghiệm trên toàn chiều rộng, với độ giãn dài khi đứt bên trong cùng một dải. Thông số kỹ thuật gia cố hiệu suất cao thường giữ ±5%.
| tham số | Giới hạn chấp nhận | Bố cục thử nghiệm |
|---|---|---|
| Sự thay đổi độ bền kéo theo chiều rộng | Trong phạm vi ±10% mức trung bình | 5 vị trí: cạnh, điểm phần tư, tâm |
| Độ giãn dài khi đứt | Trong phạm vi ±10% mức trung bình | 5 vị trí giống nhau |
| Độ lệch chéo khẩu độ | Trong vòng 3% mục tiêu | 10 khẩu độ được lấy mẫu trên cuộn |
| Sự thay đổi độ dày | Trong vòng 5% of average | Micromet ở 5 vị trí |
Điều đó làm cho máy thử độ bền kéo trở thành một công cụ sản xuất chứ không phải là một công cụ phòng thí nghiệm. Máy cường độ vải địa kỹ thuật chuyên dụng có kết quả đa điểm được ghi lại cung cấp cho bạn dữ liệu để xác nhận việc sửa chữa, so sánh ca làm việc và lập tài liệu về chất lượng lô cho khách hàng.
 Máy cường độ vải địa kỹ thuật với tính năng ghi đa điểm và điều khiển máy tính Máy kiểm tra độ bền kéo này ghi lại các kết quả đa điểm và đường cong động, khiến nó trở thành một công cụ sản xuất thiết thực để xác minh việc sửa chữa và ghi lại chất lượng lô. Cảm biến có độ chính xác cao hỗ trợ đo lường nhất quán. Xem sản phẩm →
Đồng thời theo dõi hình học khẩu độ: đo chiều dài đường chéo của một mẫu khẩu độ trên cuộn. Nếu các đường chéo lệch hơn một vài phần trăm so với mục tiêu, độ giãn vẫn không đồng đều ngay cả khi các chỉ số cường độ vượt qua.
Phòng ngừa: Thói quen thiết kế và bảo trì đường dây
Phòng ngừa khắc phục sự cố. Các dây chuyền có điều khiển nhiệt độ PID đa vùng, điều chỉnh áp suất kẹp độc lập trên mỗi đầu con lăn, con lăn được nối đất chính xác và bộ truyền động đồng bộ hiếm khi phát triển độ giãn không đều ngay từ đầu. Những đặc điểm này là sự khác biệt giữa dòng sản phẩm cần được chăm sóc liên tục và dòng sản phẩm luôn giữ nguyên hình dạng của nó sau khi cuộn.
Thói quen bảo trì cũng quan trọng như nhau: kiểm tra căn chỉnh hàng tháng, hiệu chỉnh cảm biến nhiệt độ ít nhất hai lần một năm và chú ý ngay đến tiếng ồn của ổ trục hoặc độ lệch của thước đo nip. Các con lăn, dây xích và kẹp đưa lưới qua vùng kéo căng là trái tim cơ học của dây chuyền.
Khi các phần kéo dài được thiết kế như một hệ thống tích hợp, các vấn đề như kéo giãn không đồng đều sẽ được giải quyết trước khi cuộn đầu tiên được sản xuất. Dây chuyền sản xuất lưới địa kỹ thuật hai chiều của Jiangsu Saide Machinery là một ví dụ - các phần gia nhiệt, kéo giãn và truyền động được khớp trong quá trình thiết kế thay vì được vá lại với nhau trên sàn sản xuất.
 Dây chuyền sản xuất Geogrid hai chiều với hệ thống sưởi và kéo dài tích hợp Dây chuyền này kết hợp các phần gia nhiệt, kéo giãn và truyền động như một hệ thống tích hợp, giảm thiểu các vấn đề kéo giãn không đồng đều trước khi sản xuất. Thiết kế của nó bao gồm một lò kéo ngang và các đồ đạc đặc biệt. Xem sản phẩm →
Câu hỏi thường gặp
Điều đầu tiên cần kiểm tra khi lưới địa kỹ thuật bị giãn không đều là gì?
Đo cấu hình nhiệt độ trên web tại mục kéo dài thay vì tin tưởng vào điểm đặt của bộ sưởi. Độ dốc nhiệt độ trên 3–5°C trên chiều rộng là nguyên nhân gốc rễ phổ biến nhất và cần được loại bỏ trước khi chạm vào tỷ lệ kéo hoặc tốc độ.
Mức độ thay đổi độ bền kéo trên chiều rộng có thể chấp nhận được là bao nhiêu?
Đối với hầu hết các thông số kỹ thuật của lưới địa kỹ thuật, ±10% độ bền kéo trung bình trên năm vị trí thử nghiệm là giới hạn thực tế. Các dự án gia cố hiệu suất cao thường yêu cầu ±5%.
Tôi nên điều chỉnh nhiệt độ hay tỉ lệ hòa trước?
Nhiệt độ đầu tiên. Hoạt động kéo polyme rất nhạy cảm với nhiệt độ, do đó, vệt lạnh 3°C sẽ thay đổi độ giãn cục bộ nhiều hơn là điều chỉnh tỷ lệ nhỏ. Việc thay đổi tỷ lệ trong khi tồn tại sự mất cân bằng nhiệt thường che giấu nguyên nhân thực sự.
Tại sao các cạnh của lưới địa kỹ thuật của tôi luôn mỏng hơn phần giữa?
Việc làm mỏng cạnh thường dẫn đến việc làm mát nhanh hơn hoặc lực căng cục bộ cao hơn ở các cạnh trong quá trình kéo dài theo chiều dọc, đôi khi kết hợp với tỷ lệ kéo quá cao so với nhiệt độ thực tế của cạnh. Kiểm tra đầu ra của bộ sưởi cạnh, không khí làm mát cạnh và áp suất kẹp cạnh.
Việc kéo giãn không đồng đều có thể ảnh hưởng đến hiệu suất của lưới địa kỹ thuật lâu dài trên hiện trường không?
Đúng. Các vùng bị kéo giãn quá mức giữ được hướng phân tử thấp hơn và khả năng chống rão yếu hơn dưới tải trọng liên tục; vùng quá căng trở nên giòn và dễ hư hỏng trong quá trình xử lý. Hình dạng khẩu độ không đều cũng làm cho đất liên kết và nối chồng lên nhau khó dự đoán hơn.
Điểm mấu chốt: Đo lường, Điều chỉnh, Xác minh
Việc kéo giãn không đồng đều trong sản xuất lưới địa kỹ thuật có thể giải quyết được khi bạn thay thế các dự đoán bằng các phép đo. Cấu hình nhiệt, cân bằng độ căng, tỷ lệ kéo và khớp tốc độ cũng như độ đồng nhất của nguyên liệu thô bao gồm hầu hết mọi trường hợp bạn sẽ gặp. Xây dựng quy trình xác minh, lưu giữ hồ sơ và đào tạo người vận hành đọc báo cáo độ bền kéo một cách cẩn thận như cách họ đọc màn hình dòng.