
Gần đây, một giám đốc sản xuất đã liên hệ với nhóm kỹ thuật của chúng tôi để báo cáo một vấn đề: sản lượng lưới địa kỹ thuật đã vượt qua kiểm tra trực quan trong hai tuần, tuy nhiên các thử nghiệm độ bền kéo trong phòng thí nghiệm lại thấp hơn 15-20% so với thông số kỹ thuật được chứng nhận. Không có gì trong công thức thay đổi, ngoại trừ một thông số - nhiệt độ thùng máy đùn đã được hạ xuống 8°C để giảm chi phí năng lượng. Sự điều chỉnh nhỏ đó đủ để định hình lại cấu trúc bên trong của polyme và giảm độ bền kéo cuối cùng của mỗi cuộn được sản xuất trong thời kỳ đó.
Câu trả lời ngắn gọn về mức độ ảnh hưởng của nhiệt độ ép đùn đến độ bền kéo của lưới địa kỹ thuật là: nhiệt độ ép đùn kiểm soát sự định hướng phân tử, độ kết tinh và sự phân hủy nhiệt trong quá trình xử lý, do đó, nó đặt ra giới hạn cho độ bền mà việc kéo giãn và làm mát sau đó có thể khóa vào vật liệu. Bài viết này giải thích lý do tại sao hiệu ứng đó xảy ra, phạm vi nhiệt độ nào là phù hợp đối với các loại nhựa thông thường và nhóm sản xuất nên theo dõi những gì để duy trì độ bền kéo có thể dự đoán được.
Tại sao nhiệt độ ép đùn đáng được chú ý trong sản xuất lưới địa kỹ thuật
Độ bền kéo của lưới địa kỹ thuật không chỉ được tạo ra ở giai đoạn kéo giãn; nó phần lớn được xác định trước bởi chất lượng của tấm ép đùn. Trong quá trình ép đùn, polyme tan chảy nhận được năng lượng nhiệt quyết định mức độ nhựa tan chảy hoàn toàn, mức độ chảy ổn định qua khuôn và cách vật liệu phản ứng với hoạt động kéo sau đó.
Kết luận được đưa ra trước tiên: nếu nhiệt độ đùn sai, thì độ giãn không thể phục hồi được độ bền đã mất. Khi tan chảy quá lạnh, polyme không đạt đến trạng thái dòng chảy hoàn toàn đồng nhất, để lại những tàn dư tinh thể không tan chảy hoạt động như những điểm yếu. Khi tan chảy quá nóng, sự phân hủy nhiệt bắt đầu phá vỡ các chuỗi phân tử dài. Cả hai tác động đều làm giảm khả năng định hướng của vật liệu và thể hiện trong thử nghiệm độ bền kéo khi tải trọng đỉnh thấp hơn và độ giãn dài khi đứt cao hơn.
Sự ổn định nhiệt độ cũng quan trọng như giá trị cài đặt. Dây chuyền sản xuất lưới địa kỹ thuật kéo một trục được thiết kế tốt sẽ giám sát nhiệt độ nóng chảy ở một số vùng dọc theo thùng và khuôn, bởi vì biên dạng nhiệt đồng nhất là điều kiện tiên quyết để có được hình dạng gân nhất quán và hiệu quả của mối nối.
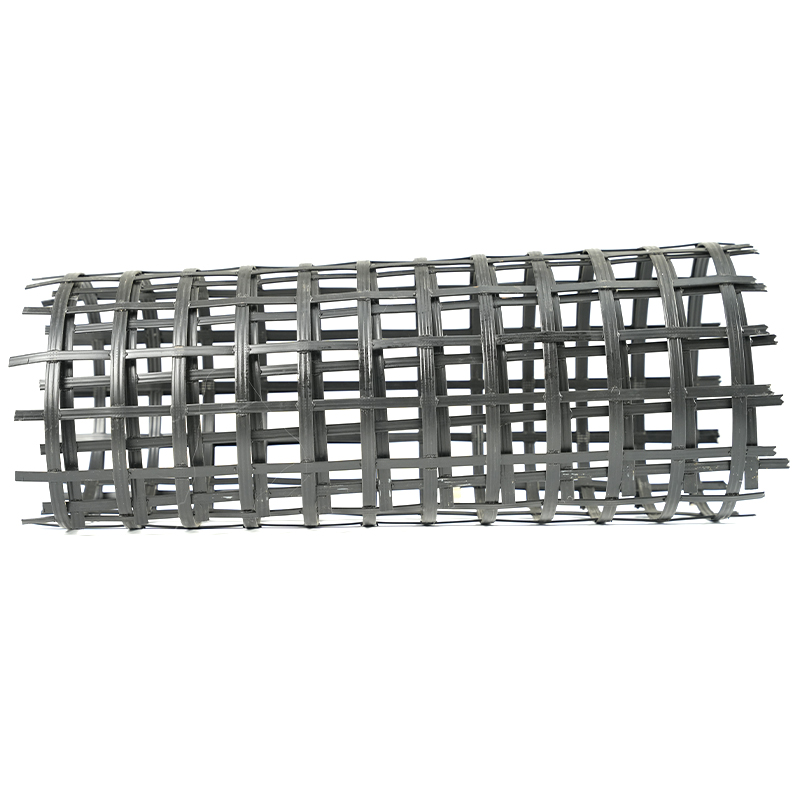
 Dây chuyền sản xuất lưới địa kỹ thuật kéo một trục có giám sát nhiệt độ nóng chảy Dây chuyền sản xuất này nổi bật với các nhóm mua sắm tập trung vào kiểm soát biên dạng nhiệt. Chức năng giám sát nhiệt độ đa vùng của nó đảm bảo hình dạng gân nhất quán và hiệu quả tiếp giáp, giải quyết trực tiếp các mối lo ngại về độ ổn định nhiệt độ được nêu trong cuộc thảo luận gần đó. Xem sản phẩm →
Nhiệt độ thay đổi hành vi của polymer như thế nào trước khi kéo dài
Polypropylen (PP) và polyetylen mật độ cao (HDPE) là những loại nhựa phổ biến nhất trong lưới địa kỹ thuật ép đùn. Cả hai đều là bán tinh thể và phản ứng của chúng với nhiệt độ ép đùn giải thích hầu hết sự thay đổi cường độ được thấy trong thành phẩm.
Độ kết tinh và định hướng phân tử
Khi tấm nóng chảy rời khỏi khuôn, chuỗi polyme bắt đầu tổ chức thành các miền tinh thể. Kích thước và sự phân bố của các miền này phụ thuộc vào lượng nhiệt còn lại trong vật liệu. Nếu nhiệt độ ép đùn quá thấp, các vùng nóng chảy không hoàn toàn sẽ tồn tại và trở thành điểm tập trung ứng suất trong quá trình kéo căng. Nếu nó quá cao, các dây xích sẽ bị giãn quá lâu và cản trở sự thẳng hàng mà lưới địa kỹ thuật có độ bền kéo cao cần có. Sự mất định hướng xuất hiện trực tiếp khi độ bền kéo thấp hơn theo cả hướng dọc và hướng ngang.
Dòng chảy nóng chảy và áp suất khuôn
Độ nhớt nóng chảy giảm khi nhiệt độ tăng. Nhiệt độ nóng chảy cao hơn làm giảm áp suất khuôn và tạo ra tấm chất lỏng hơn, dễ kéo hơn - đến một điểm. Ngoài điểm đó, tấm sẽ mất đi sự ổn định về kích thước, bị chùng xuống và phát triển các biến thể về độ dày. Nhiệt độ thấp hơn làm tăng độ nhớt và áp suất khuôn, có thể tạo ra các vết dòng chảy, gợn sóng ở cạnh và sự tập trung ứng suất cục bộ. Vì cường độ cuối cùng của lưới địa kỹ thuật được kéo bởi các chuỗi phân tử định hướng trong các gân, nên bất kỳ sự gián đoạn nào trong tấm ép đùn đều trở thành điểm yếu dưới tải trọng. Đó là lý do tại sao việc kiểm soát nhiệt độ gắn chặt với gia nhiệt và đùn đồng đều trong quá trình kéo dài theo chiều dọc .
Phạm vi nhiệt độ ép đùn được đề xuất cho các loại nhựa thông thường
Bảng dưới đây liệt kê các cửa sổ nhiệt độ thùng và khuôn điển hình cho các loại nhựa địa kỹ thuật thông thường. Chúng là điểm khởi đầu, không phải giá trị tuyệt đối; phạm vi chính xác phụ thuộc vào loại nhựa, gói phụ gia, tốc độ đường truyền và độ dày tấm.
| Nhựa | Nhiệt độ thùng (° C) | Nhiệt độ khuôn (° C) | Ảnh hưởng quan sát được đến độ bền kéo |
|---|---|---|---|
| PP đồng nhất | 200-230 | 210-225 | Sức mạnh tốt nhất gần 215-225°C; giảm rõ ràng dưới 195°C hoặc trên 245°C |
| HDPE | 180-210 | 185-200 | Định hướng tốt nhất ở 190-205°C; quá nóng làm giảm trọng lượng phân tử |
| PET (nhựa địa kỹ thuật được phủ hoặc gia cố bằng sợi thủy tinh) | 260-290 | 270-285 | Cửa sổ hẹp; cả nhiệt độ dưới và nhiệt độ cao đều làm tăng độ giòn |
PET xuất hiện trong một số quy trình lưới địa kỹ thuật được phủ hoặc gia cố bằng sợi thủy tinh và cửa sổ nhiệt độ của nó hẹp hơn đáng kể. Ở đó, việc kiểm soát chính xác thậm chí còn quan trọng hơn vì sự khác biệt giữa độ bền kéo tối đa và độ bền kéo chấp nhận được có thể nhỏ hơn 10°C.
Cửa sổ quy trình: Điều gì xảy ra khi nhiệt độ chênh lệch
Mối quan hệ giữa nhiệt độ ép đùn và độ bền kéo cuối cùng của lưới địa kỹ thuật tuân theo một đường cong đạt đỉnh. Biểu đồ bên dưới thể hiện mẫu đại diện cho lưới địa kỹ thuật một trục polypropylen, được biểu thị bằng phần trăm cường độ tối đa đạt được trong loạt thử nghiệm.
Phản ứng cường độ kéo đại diện của lưới địa kỹ thuật PP một trục qua nhiệt độ ép đùn.
Bên dưới cạnh dưới của cửa sổ tối ưu, tấm chưa được nấu chảy. Điều này xuất hiện dưới dạng độ nhám bề mặt, áp suất khuôn tăng cao và thỉnh thoảng cộng hưởng kéo - một dao động không ổn định về độ dày tấm tạo ra các gân ngang dày và mỏng xen kẽ. Độ bền kéo theo hướng máy có thể dao động từ 20% trở lên từ cuộn này sang cuộn khác.
Phía trên cửa sổ tối ưu, sự suy giảm nhiệt chiếm ưu thế. Sự cắt chuỗi làm giảm trọng lượng phân tử trung bình. Tấm có thể trông mịn và bóng, nhưng độ bền kéo và khả năng chống rão đều giảm, các điểm nối trở nên giòn hơn và độ bền thiết kế dài hạn — giá trị mà các kỹ sư sử dụng cho tường và mái dốc — suy giảm nhanh hơn cường độ cực đại ngắn hạn.
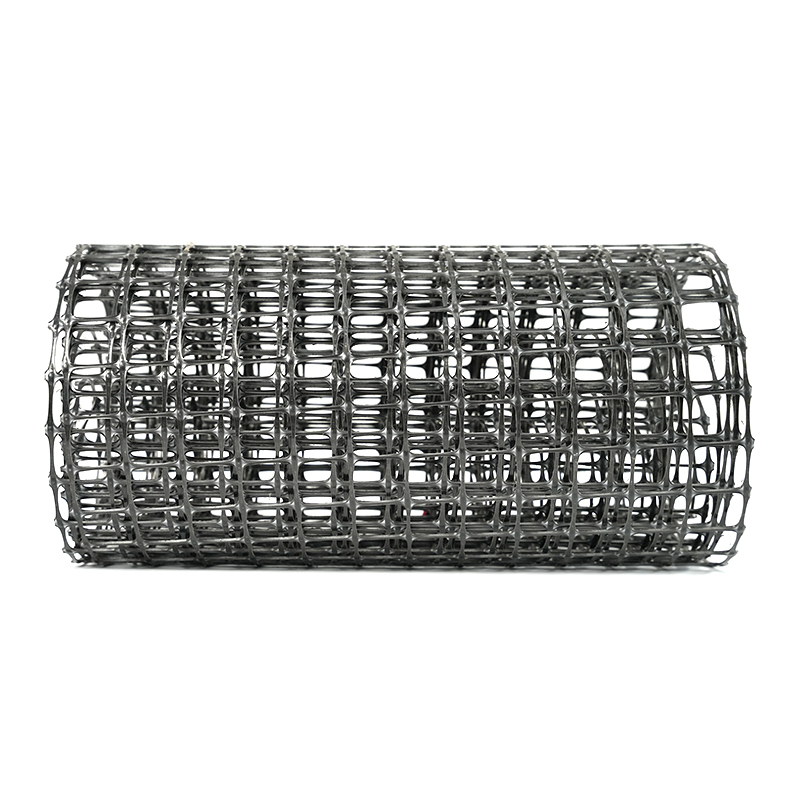
 Dây chuyền sản xuất Geogrid hai chiều có kéo dài theo chiều dọc và ngang Thiết bị này có liên quan khi so sánh tác động nhiệt lên độ bền kéo. Nó bao gồm một máy ép đột, kéo giãn nhiều cuộn và một lò kéo căng ngang với bộ trao đổi nhiệt, hỗ trợ thảo luận về các điều kiện xử lý ảnh hưởng như thế nào đến hiệu suất của lưới địa kỹ thuật PP và HDPE. Xem sản phẩm →
Hậu quả của sức mạnh trong nháy mắt
Biểu đồ thanh bên dưới so sánh khả năng duy trì độ bền kéo điển hình của lưới địa kỹ thuật PP và HDPE được sản xuất từ quá trình ép đùn dưới nhiệt độ, tối ưu và quá nhiệt độ.
Duy trì độ bền kéo tương đối, với nhiệt độ chạy tối ưu được đặt thành 100%.
Hai kết luận quan trọng đối với sản xuất hàng ngày. Đầu tiên, mức phạt dưới nhiệt độ thường lớn hơn mức phạt quá nhiệt đối với PP, đó là lý do tại sao việc điều chỉnh tiết kiệm năng lượng lại tiềm ẩn nhiều rủi ro. Thứ hai, cả hai polyme đều mất độ bền ở mức cực đại, nhưng vì những lý do khác nhau: một là do nóng chảy không hoàn toàn, một là do sự phân hủy phân tử.
| tình trạng | Độ bền kéo | Độ giãn dài khi đứt | Dấu hiệu sản xuất điển hình |
|---|---|---|---|
| Dưới nhiệt độerature | Giảm 15-30% | Thường tăng | Áp suất khuôn cao, cạnh thô, vết chảy |
| Tối ưu range | Tối đa cho nhựa | Đáp ứng đặc điểm kỹ thuật | Tấm ổn định, khẩu độ đồng đều, tốc độ đường truyền ổn định |
| Quá nhiệt độerature | Giảm 10-25% | Hành vi giảm, giòn | Chảy dãi, đổi màu nhẹ, bốc khói ở mức cao |
Bởi vì các dấu hiệu có thể trùng lặp với sự biến đổi của nguyên liệu thô, cách đáng tin cậy để phân tách nguyên nhân là ghi lại nhiệt độ nóng chảy ở khuôn cho mỗi lô sản xuất và so sánh nó với kết quả kiểm tra độ bền kéo. Đây là thông lệ tiêu chuẩn trong kiểm soát chất lượng sản phẩm trên dây chuyền sản xuất lưới địa kỹ thuật kéo một trục , và nó bắt được sự chênh lệch nhiệt độ rất lâu trước khi nó trở thành khiếu nại của khách hàng.
Các biện pháp thiết thực cho các nhóm sản xuất và mua sắm
Dưới đây là các nguyên nhân gốc rễ phổ biến nhất dẫn đến độ bền kéo của lưới địa kỹ thuật ngoài tiêu chuẩn trong các nhà máy ép đùn. Độ lệch nhiệt độ dẫn đầu danh sách, đây là tin tốt: đây cũng là yếu tố có thể kiểm soát được nhất.
- Độ lệch nhiệt độ 38%
- Biến động nguyên liệu 22%
- Lỗi tỷ lệ kéo dài 18%
- Làm mát không nhất quán 14%
- Nguyên nhân khác 8%
Đối với các nhóm sản xuất, ba hành động mang lại lợi nhuận cao nhất:
- Lắp đặt cảm biến nhiệt độ nóng chảy ở khuôn và so sánh số đọc với điểm đặt thùng.
- Duy trì biểu đồ kiểm soát độ bền kéo so với nhiệt độ ép đùn thay vì điều chỉnh nhiệt độ để tiết kiệm năng lượng.
- Chứng nhận lại cửa sổ nhiệt độ bất cứ khi nào một lô nhựa hoặc nhà cung cấp mới được giới thiệu.
Đối với các nhóm mua sắm đang đánh giá dây chuyền sản xuất lưới địa kỹ thuật, hãy hỏi về độ chính xác của việc kiểm soát nhiệt độ, cài đặt PID đa vùng, phân bổ vùng gia nhiệt trên khuôn và các thử nghiệm về độ đồng đều nhiệt độ được ghi lại. Một dây chuyền không thể giữ nhiệt độ cài đặt trong một dải hẹp sẽ tạo ra độ bền kéo không nhất quán từ cuộn này sang cuộn khác. Đây là lý do tại sao lưới địa kỹ thuật nhựa co giãn một chiều của chúng tôi được sản xuất trong điều kiện nhiệt độ nóng chảy được giám sát chặt chẽ.
 Lưới địa kỹ thuật nhựa kéo dài một chiều với khả năng kiểm soát nhiệt độ nóng chảy chặt chẽ Sản phẩm này minh họa tầm quan trọng của việc kiểm soát nhiệt độ hẹp trong quá trình ép đùn, vì quá trình sản xuất sử dụng nhiệt độ nóng chảy được giám sát. Nó rất hữu ích cho các kỹ sư đánh giá tính nhất quán của lưới địa kỹ thuật và độ bền lâu dài, bổ sung cho lời khuyên về cửa sổ ép đùn thực tế được cung cấp gần đó. Xem sản phẩm →
Câu hỏi thường gặp về nhiệt độ đùn và độ bền của lưới địa kỹ thuật
Nhiệt độ đùn tối ưu cho lưới địa kỹ thuật polypropylen là bao nhiêu?
Đối với hầu hết các loại nhựa lưới địa kỹ thuật homopolymer PP, cửa sổ ép đùn thực tế là 200-230°C, với độ bền kéo cao nhất thường đạt được gần 215-225°C. Xác nhận phạm vi với nhà cung cấp nhựa và điều chỉnh tốc độ dây chuyền, độ dày tấm và tỷ lệ kéo của thành phẩm.
Nhiệt độ ép đùn có thể quá cao ngay cả khi lưới địa kỹ thuật trông bình thường không?
Đúng. Sự suy giảm nhiệt bắt đầu trước khi sự đổi màu có thể nhìn thấy được xuất hiện. Cách đáng tin cậy nhất để phát hiện nó là so sánh độ bền kéo, độ giãn dài khi đứt và hiệu suất tiếp giáp với đường cơ sở được tạo ra ở nhiệt độ thấp hơn một chút.
Nhiệt độ ép đùn ảnh hưởng đến độ giãn dài khi đứt như thế nào?
Quá trình ép đùn dưới nhiệt độ làm cho vật liệu định hướng kém, có xu hướng tăng độ giãn dài khi đứt. Quá trình ép đùn quá nhiệt sẽ làm ngắn các chuỗi phân tử và giảm độ giãn dài, làm cho lưới địa kỹ thuật trở nên giòn. Cả hai điều kiện đều đẩy sản phẩm ra xa khỏi đặc điểm kỹ thuật.
Tôi có nên cài đặt lại nhiệt độ khi chuyển đổi nhà cung cấp nhựa không?
Đúng. Ngay cả khi tên loại nhựa giống nhau, chỉ số dòng chảy nóng chảy và gói chất ổn định nhiệt có thể khác nhau. Chạy thử nghiệm nhỏ trên phạm vi nhiệt độ trước khi sản xuất hoàn chỉnh để tìm ra mức tối ưu mới.